
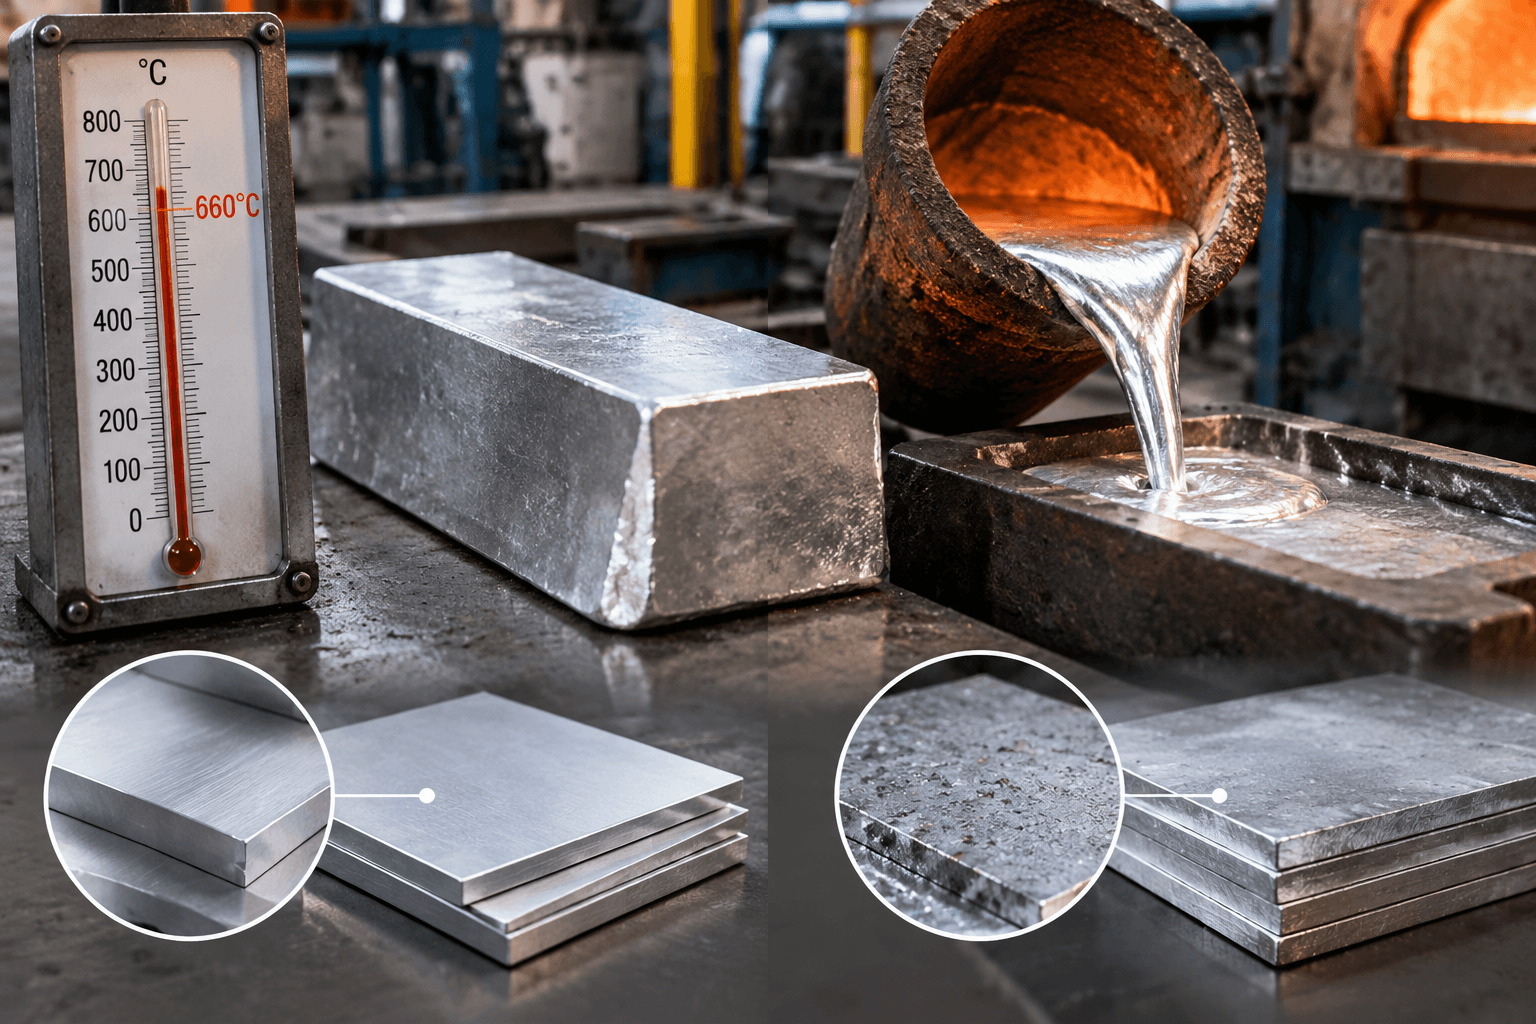
El aluminio puro se funde aproximadamente a 660 °C, equivalentes a unos 1.220 °F. Esta cifra es una referencia para el aluminio de alta pureza; las aleaciones de aluminio no siempre tienen un único punto de fusión, sino un rango determinado por su composición. Por eso, conocer la temperatura de fusión ayuda a entender el material, pero no basta para definir por sí sola la temperatura de colada, extrusión, soldadura, mecanizado o servicio de una pieza.
Respuesta rápida: temperatura de fusión del aluminio
| Referencia | Temperatura aproximada | Conversión |
|---|---|---|
| Aluminio puro | 660 °C | 1.220 °F |
| Aleaciones de aluminio | Depende de la composición | Puede fundirse dentro de un rango |
El valor de 660 °C debe entenderse como un valor de referencia para el aluminio puro, no como una especificación universal para cualquier producto de aluminio. La pureza, los elementos de aleación y las condiciones de medición pueden modificar el comportamiento térmico. Además, la temperatura que se utiliza en una operación industrial depende del objetivo del proceso y del control térmico del conjunto, no solo del punto en el que el metal empieza a perder su estructura sólida.
Por qué las aleaciones de aluminio se funden en un rango
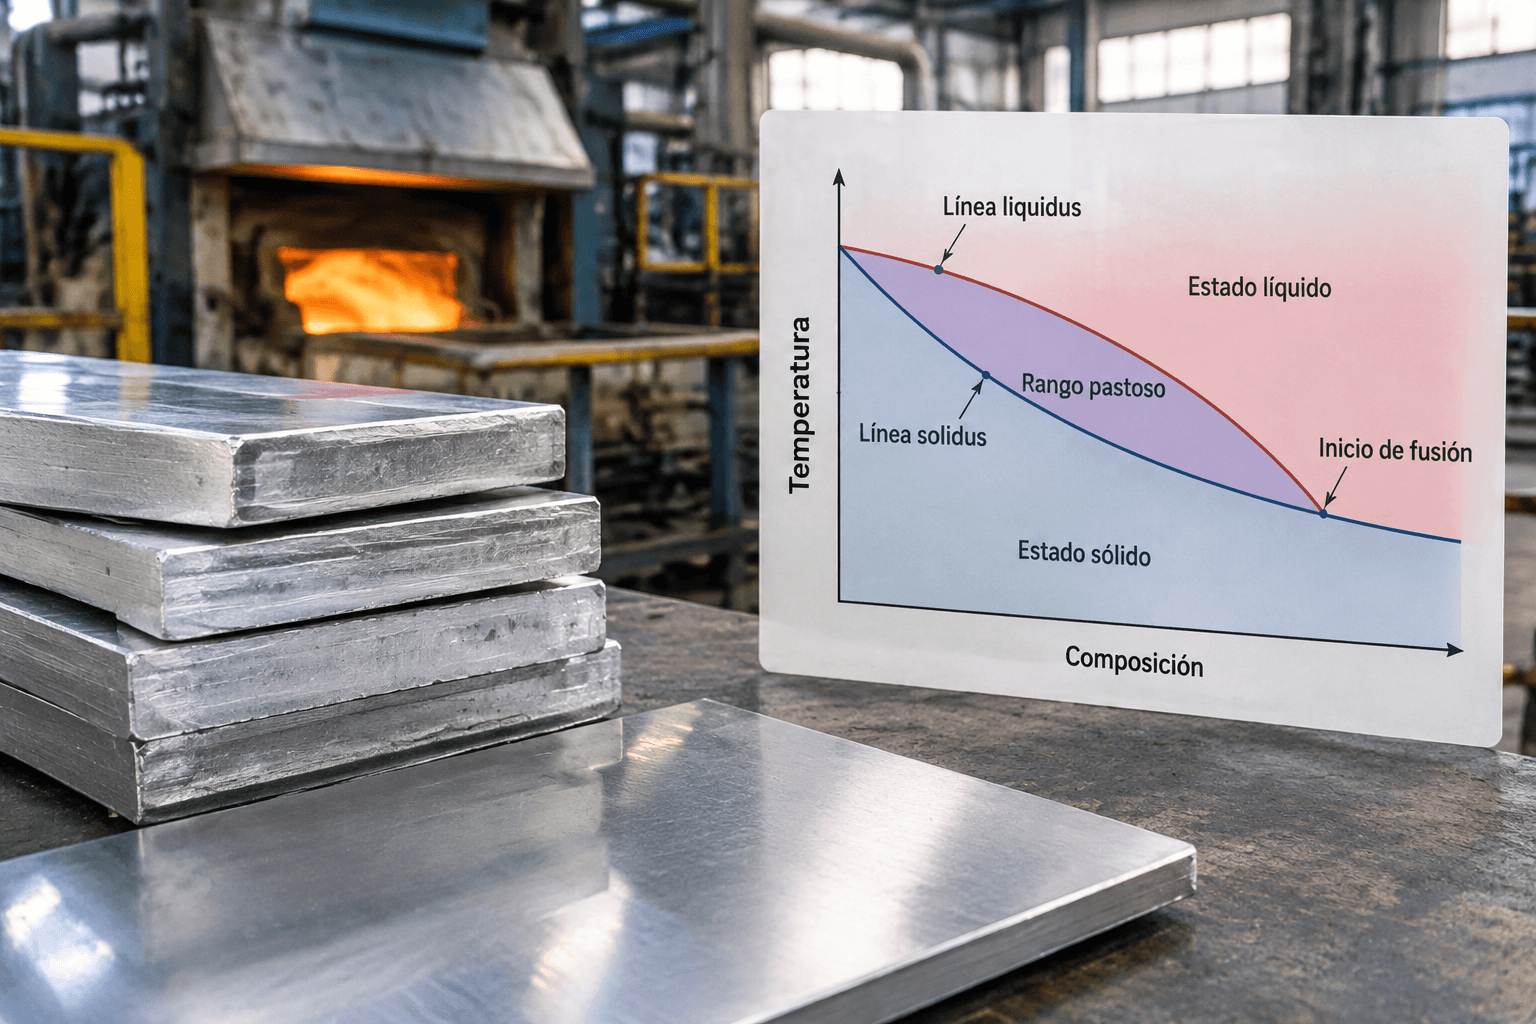
El aluminio puro puede describirse de forma aproximada mediante un punto de fusión. En cambio, una aleación contiene aluminio junto con otros elementos, y su transformación entre sólido y líquido puede producirse progresivamente. En lugar de pasar de un estado a otro en una sola temperatura, algunas aleaciones atraviesan una zona en la que coexisten material sólido y líquido.
Para describir este comportamiento se utilizan dos conceptos:
- Solidus: temperatura por debajo de la cual el material permanece completamente sólido, según la composición considerada.
- Liquidus: temperatura por encima de la cual el material permanece completamente líquido, según esa composición.
Entre el solidus y el liquidus se encuentra el intervalo de fusión o zona pastosa. La amplitud de ese intervalo depende de los elementos presentes y de sus proporciones. Por esta razón, no es técnicamente correcto responder que todas las aleaciones de aluminio se funden a 660 °C. Esa cifra describe el aluminio puro de forma aproximada; una especificación de material concreta debe consultarse en la documentación técnica de la aleación correspondiente.
Este comportamiento también explica por qué una pieza puede presentar diferentes condiciones durante el calentamiento y el enfriamiento. El control de la temperatura, el tiempo de permanencia, la uniformidad térmica y la composición del material influyen en el resultado. Sin conocer la aleación, la geometría y el propósito de la operación, una cifra aislada no permite establecer una receta de fabricación.
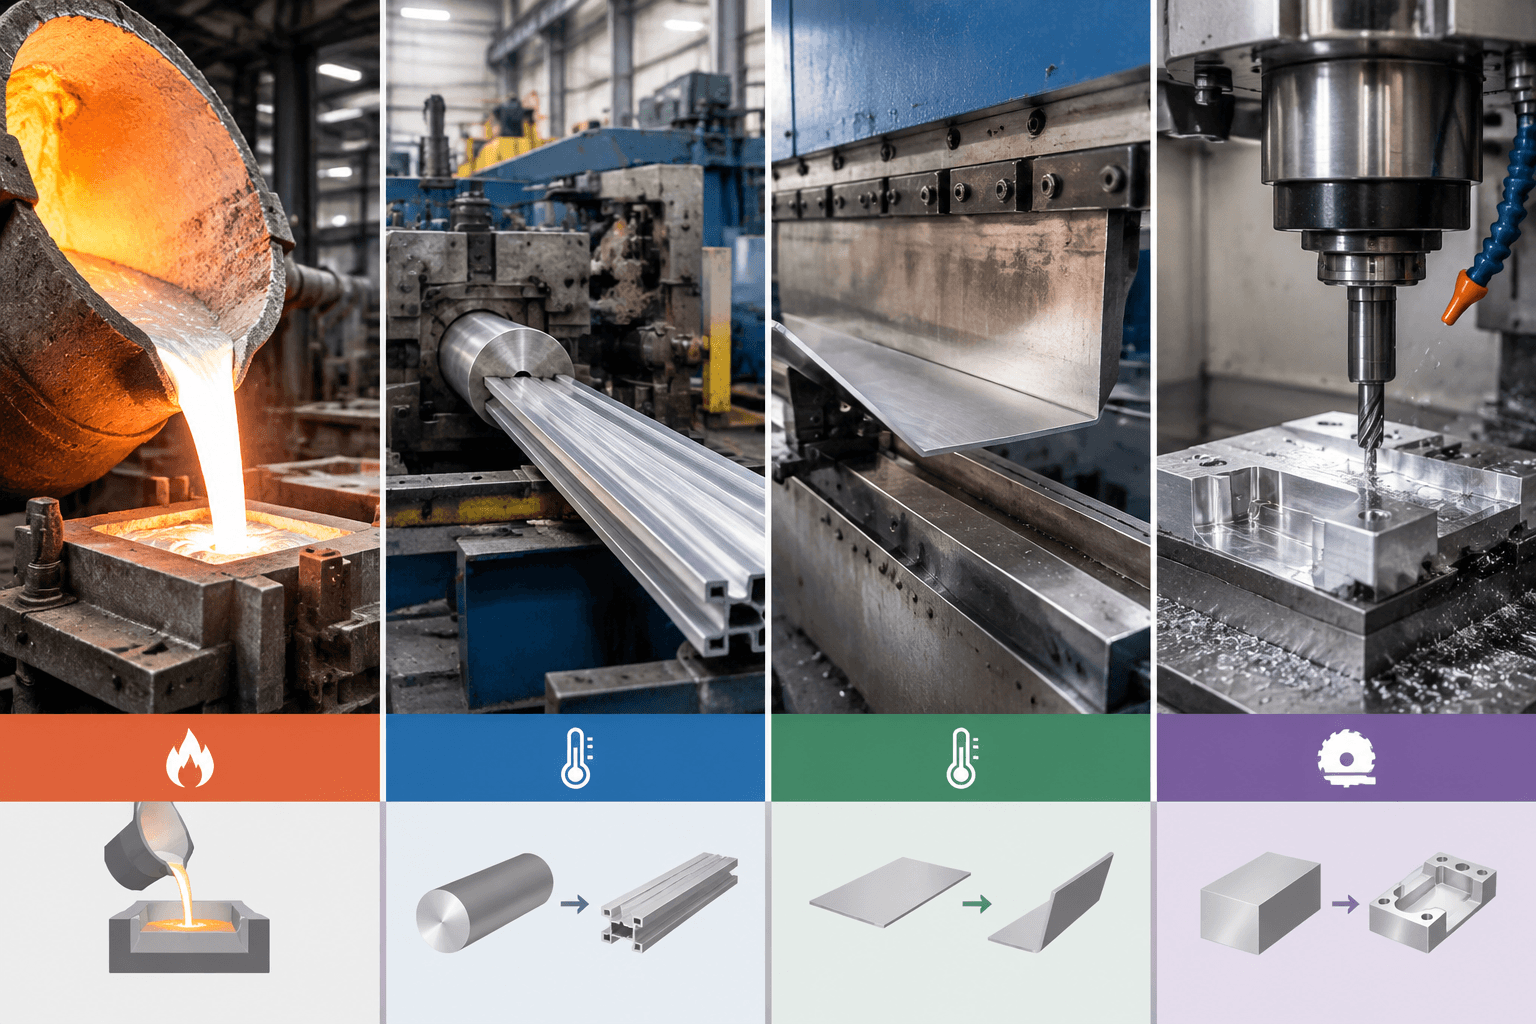
Temperatura de fusión frente a proceso de fabricación
Fundir el aluminio, colarlo, soldarlo, extruirlo, doblarlo o mecanizarlo son operaciones diferentes. Algunas utilizan metal líquido; otras calientan el material para deformarlo; otras eliminan material de una pieza sólida. Separar estos conceptos evita elegir un proceso únicamente porque la pieza esté hecha de aluminio.
| Proceso | Qué ocurre con el material | Relación con la fusión |
|---|---|---|
| Fundición | El aluminio se lleva a estado líquido y se introduce en un molde. | La fusión es parte central del proceso; la temperatura de operación debe definirse según la aleación y el método. |
| Colada a presión u otros métodos de fundición | El metal líquido llena una cavidad que reproduce la geometría de la pieza. | La temperatura de fusión orienta el proceso, pero no equivale automáticamente a la temperatura de colada. |
| Soldadura | Se funde localmente la zona de unión y, según el método, puede fundirse también material de aporte. | No se funde necesariamente toda la pieza; el control térmico se concentra en la unión. |
| Extrusión | Un tocho o preforma calentada se fuerza a pasar por una matriz para obtener un perfil continuo. | El aluminio se calienta y se deforma; la pieza no tiene que convertirse en un líquido. |
| Fabricación de chapa | Una lámina se corta, dobla, perfora, une o termina para formar un componente. | La pieza terminada no se fabrica fundiendo toda la chapa. Puede incluir operaciones de unión local, pero son distintas de la fundición. |
| Mecanizado CNC | Se elimina material de una pieza sólida o preformada mediante torneado, fresado, taladrado u otras operaciones. | El objetivo no es fundir la pieza. El calor generado debe mantenerse bajo control para conservar la geometría y la calidad requerida. |
Cómo influye la temperatura en la selección del proceso
La temperatura de fusión sirve como primer dato para distinguir una pieza fundida de una pieza obtenida a partir de material sólido o preformado. Sin embargo, la decisión de fabricación debe partir de la función y de la geometría del componente. Una carcasa con cavidades y formas integradas puede analizarse como candidata a un proceso de fundición; un perfil de sección constante puede estudiarse desde la extrusión; una envolvente formada por paneles puede requerir chapa; y una pieza con superficies o alojamientos definidos puede partir de una preforma mecanizable.
La selección inicial debería revisar, al menos, estos aspectos:
- Geometría: cavidades, nervaduras, paredes, radios, secciones constantes y accesibilidad para herramientas o matrices.
- Espesor: cambios de sección, zonas delgadas y requisitos de uniformidad.
- Volumen previsto: cantidad de prototipos, series cortas o producción repetitiva, porque el equilibrio entre preparación, utillaje y operaciones posteriores cambia según el volumen.
- Función de la pieza: cargas, montaje, sellado, disipación, protección o integración con otros componentes.
- Acabado e inspección: superficies visibles, zonas de contacto, dimensiones críticas, controles requeridos y operaciones posteriores.
- Material: aleación definida o requisitos que todavía deban traducirse a una especificación de material.
La siguiente matriz puede orientar la conversación técnica inicial:
| Situación del diseño | Proceso que conviene analizar | Pregunta técnica clave |
|---|---|---|
| Geometría compleja producida como una pieza integrada | Fundición, incluida la fundición a presión cuando corresponda al diseño y al volumen | ¿El molde, la alimentación, las zonas de espesor y las operaciones posteriores son compatibles con la pieza? |
| Sección continua o repetida | Extrusión | ¿La sección puede obtenerse mediante una matriz y después cortarse o terminarse según el plano? |
| Paneles, cajas o envolventes formadas a partir de lámina | Fabricación de chapa | ¿La secuencia de corte, doblado, unión y acabado permite cumplir la función y el montaje? |
| Detalles dimensionales definidos a partir de una pieza sólida o preforma | Mecanizado CNC | ¿La materia prima, el acceso de herramienta y las tolerancias hacen viable retirar el material necesario? |
Para comparar alternativas puede ser útil revisar recursos especializados, como la fundición a presión personalizada para carcasas y componentes estructurales, la extrusión personalizada de componentes de aluminio y la fabricación de envolventes de chapa listas para ensamblaje. Estas rutas no deben considerarse equivalentes: cada una parte de una forma inicial, una secuencia térmica y unas restricciones de diseño diferentes.
Qué debe especificarse al solicitar orientación técnica
Un fabricante no puede definir una temperatura adecuada únicamente a partir de la frase “pieza de aluminio”. Para una revisión inicial conviene aportar el plano o archivo CAD, la aleación o los requisitos de material si ya están definidos, las dimensiones principales, el volumen previsto y la función de la pieza. También deben indicarse el proceso deseado, los requisitos de acabado, las condiciones de montaje y los puntos de inspección relevantes.
La temperatura de fusión tampoco determina la temperatura máxima de uso del componente. Un material puede fundirse a una temperatura y, aun así, tener límites de servicio relacionados con su aleación, estado del material, carga, ambiente, unión y diseño. Del mismo modo, el punto de fusión no define por sí solo la compatibilidad con un acabado, una soldadura, un adhesivo o una operación posterior.
Con esa información se puede distinguir si el diseño debe evaluarse como fundición, extrusión, chapa o mecanizado, y qué datos adicionales necesita el proceso elegido. Para proyectos OEM y ODM de fabricación personalizada, una consulta técnica puede incluir el plano o CAD, el volumen, la aleación o los requisitos de material, la función del componente y las necesidades de acabado, montaje e inspección.
Preguntas frecuentes
Frequently Asked Questions
What a los cuantos grados se funde el aluminio details should buyers define before requesting a quote?
Buyers should define the functional requirement, drawing notes, critical dimensions, material or process expectations, and any inspection points related to a los cuantos grados se funde el aluminio. This helps suppliers quote the same manufacturing scope instead of making different assumptions.
How can RFQ details affect cost, fit, or lead time?
RFQ details can change tooling, forming, welding, finishing, inspection, or rework requirements. If buyers do not clarify it early, two supplier quotes may look comparable while covering different production risks.
Why should drawing requirements be reviewed before prototype approval?
drawing requirements may look acceptable on a single sample but become harder to control during batch production. Buyers should confirm whether the prototype reflects the same process, finish, and inspection conditions expected for production.
What inspection points matter most for a los cuantos grados se funde el aluminio projects?
Important inspection points usually include fit-critical dimensions, holes or mating areas, cosmetic surfaces, finish build-up, welded or formed features, and any dimensions that affect downstream assembly. These points should appear in the RFQ or drawing notes.
How can buyers reduce prototype approval risk before batch production?
Buyers can reduce risk by clarifying drawings, locking key material and finish assumptions, defining inspection timing, approving a representative sample, and confirming which dimensions or surfaces require tighter process control.
How can Yishang help review a los cuantos grados se funde el aluminio requirements?
Yishang can review drawings, RFQ notes, material requirements, tolerance expectations, finish details, samples, and assembly needs to identify unclear assumptions before quoting or batch production.